#行业资讯 ·2026-09-17
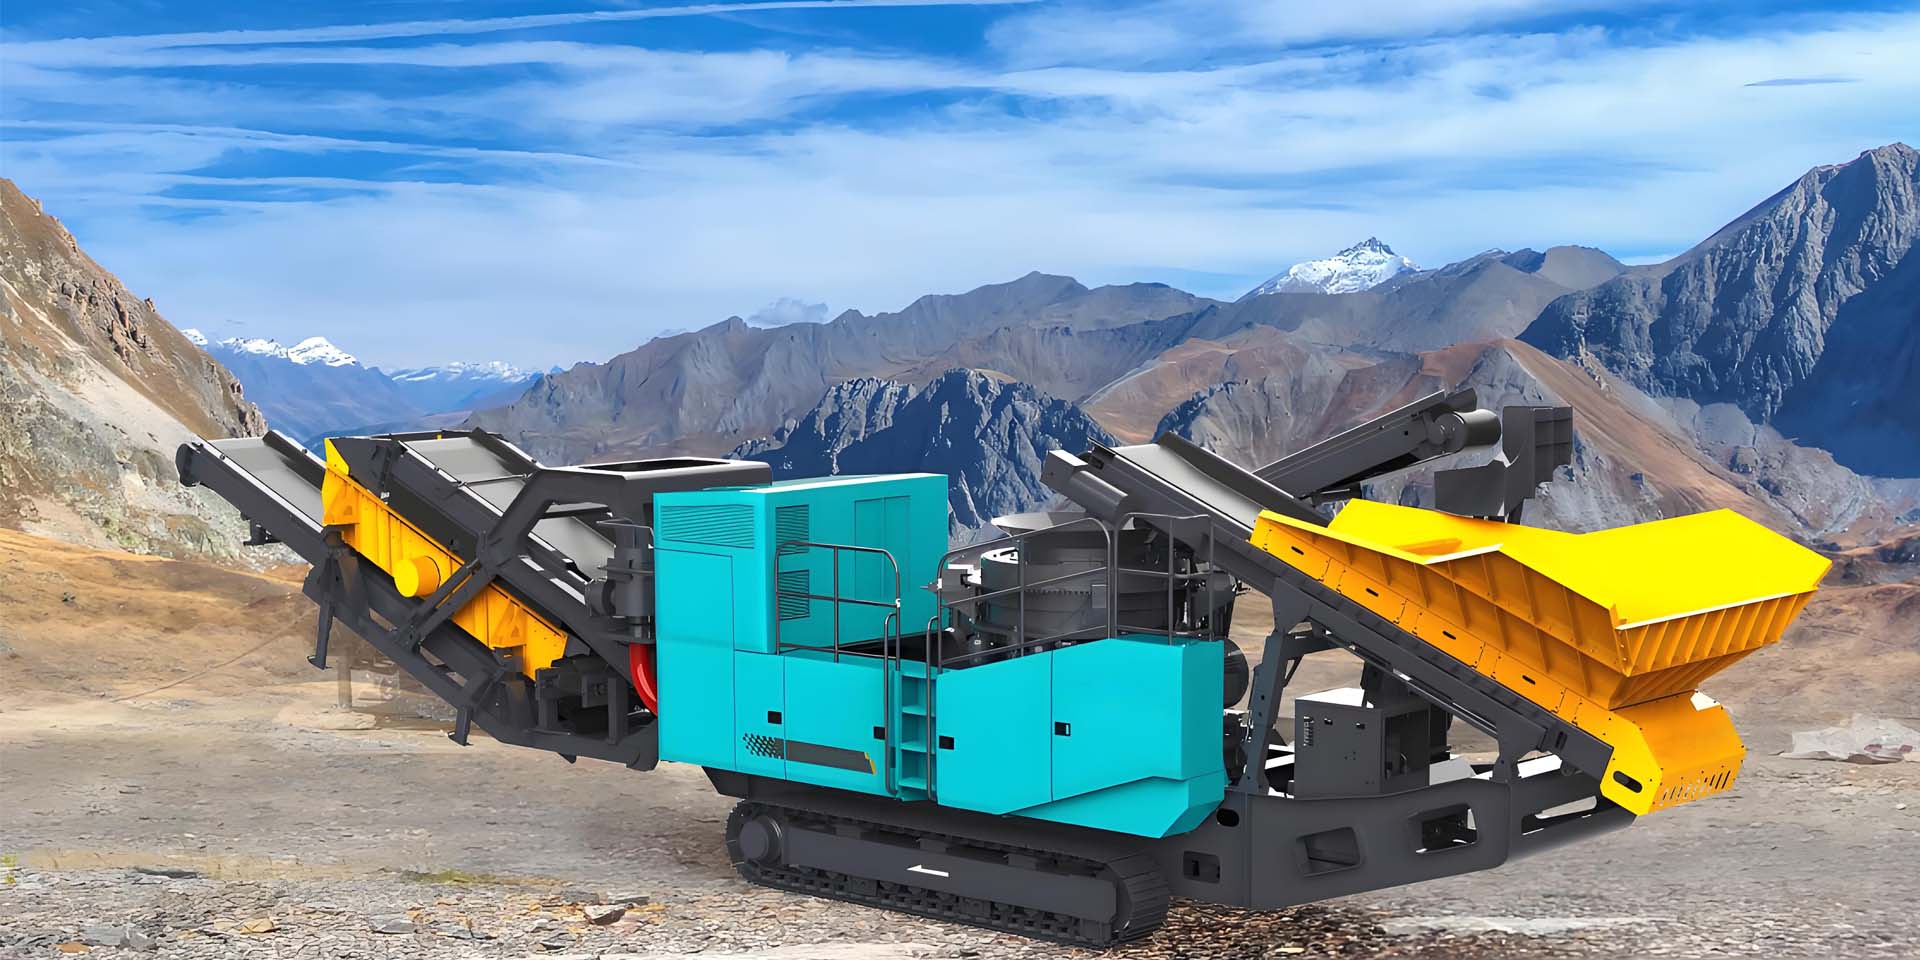
在当今科技飞速发展的时代,电池作为一种重要的能源存储和供应设备,广泛应用于各个领域。从手机、电脑等电子设备,到电动汽车、储能系统,电池的使用量与日俱增。然而,随着电池的大量使用,废旧电池的处理问题也日益凸显。废旧电池中含有重金属、电解质等有害物质,如果随意丢弃或处理不当,不仅会对土壤、水源等造成严重污染,还会浪费其中蕴含的可回收资源。在这样的背景下,电池破碎分离回收生产线应运而生,成为解决废旧电池处理难题的关键利器。 我们的电池破碎分离回收生产线采用了先进的技术和工艺,具备高效、环保、智能等多重优势。生产线的核心环节——破碎系统,采用了特殊设计的破碎机,能够根据不同类型电池的特点,精准控制破碎力度和方式。对于锂电池、铅酸电池等常见电池,都能实现快速、均匀的破碎,将电池外壳、电极材料等进行初步分离。这种精准的破碎技术,不仅提高了后续分离回收的效率,还能有效避免因过度破碎产生的粉尘和有害气体排放,最大程度减少对环境的影响。 在破碎之后,分离系统发挥着重要作用。它综合运用了物理和化学分离方法,能够将破碎后的电池物料中的各种成分进行精细分离。通过重力分选、磁力分选、浮选等多种手段,将金属、塑料、石墨等不同材质的物质一一分离出来。以金属回收为例,生产线能够高效回收电池中的锂、钴、镍等稀有金属。这些稀有金属在新能源、电子等领域具有极高的价值,回收再利用不仅能够缓解资源短缺的压力,还能降低企业的生产成本。同时,分离出的塑料等材料也可以进行进一步加工,制成新的塑料制品,实现资源的循环利用。 智能化是这条生产线的又一大亮点。整个生产线配备了先进的智能控制系统,能够实时监测生产过程中的各项参数,如温度、压力、物料流量等。一旦发现异常情况,系统能够自动报警并采取相应的措施进行调整,确保生产线的稳定运行。此外,智能控制系统还可以实现生产数据的实时记录和分析,为企业的生产管理和决策提供有力支持。通过对生产数据的分析,企业可以优化生产流程,提高生产效率,降低生产成本。 除了技术优势,我们的电池破碎分离回收生产线还注重环保和安全。在生产过程中,配备了完善的废气处理和废水处理系统。废气处理系统能够对生产过程中产生的废气进行净化处理,去除其中的有害物质,确保达标排放。废水处理系统则能够对生产过程中的废水进行处理,实现水资源的循环利用,减少对环境的污染。同时,生产线还采取了一系列安全防护措施,如设置安全防护栏、安装安全报警装置等,保障操作人员的人身安全。 在市场应用方面,我们的电池破碎分离回收生产线已经获得了良好的反馈和广泛的认可。众多电池生产企业、废旧电池回收处理企业纷纷引进该生产线,有效解决了废旧电池处理的难题。未来,随着环保意识的不断提高和资源回收利用要求的日益严格,电池破碎分离回收生产线的市场前景将更加广阔。 我们将继续加大研发投入,不断优化生产线的性能和技术。根据市场需求和行业发展趋势,持续改进生产线的功能和品质,为客户提供更加高效、环保、智能的电池破碎分离回收解决方案。让我们携手共进,通过先进的电池破碎分离回收生产线,为建设绿色、可持续发展的未来贡献力量,开启电池回收利用的绿色新征程。
如有任何疑问 请随时与我们联系